这份清单照着做就行。采购苍耳子鼻贴OEM代加工,先把片型、材料和验收要求定下来,再谈报价与交期。尤其是模切精度,样品边缘看着整齐,不代表大货连续生产也能保持一致。采购方可以按下面7项逐项核对,每完成一项就留下对应文件,后面出了偏差也有依据可查。
如果你正在找全部贴剂产品的贴牌加工或OEM合作,可以先看看我们对应的产品页,规格、起订量和工艺流程都列在那一页:全部贴剂产品、全部贴剂产品
1. 先确认销售渠道、产品属性和允许使用的包装表述,要求工厂根据实际配方、材料及目标市场提供相应合规资料,再启动设计和报价。
同样叫苍耳子鼻贴,不同客户要的东西可能差得很远。有的准备做电商独立包装,有的供给线下日常护理渠道,还有客户需要出口版本。采购不能只发一张参考图,就让工厂照着生产。
建议先做一页需求确认单,写明产品名称、销售地区、预计首批数量和包装方式。产品属性及适用标准要结合实际情况核实,不能单凭品类名称判断。
这里有个容易忽略的地方:包装上的产品名称可以先作为项目名称讨论,但最终标签必须与实际产品属性、配方资料和销售地区要求相匹配。涉及原料名称时,也要核对供应商文件,不能直接照搬其他品牌的宣传语。
采购判断很简单:工厂能不能把材料要求、产品属性和标签审核责任说清楚?如果连这些都没有确认,就急着报出每片单价,后面修改包装的费用很可能还要重新算。
2. 要求工厂提供1:1片型图,标出长宽、圆角半径及尺寸公差,并用实物样片检查边缘是否存在毛边、缺口或胶层外溢。
苍耳子鼻贴OEM代加工经常卡在这个环节。
采购发过去的图片,看着是个简单的异形贴,工厂却需要把外轮廓转换成可以实际加工的模具图。曲线转折位置怎么处理,左右两端是否对称,都是开版前要确认的内容。
例如,某个项目暂定成品长度45毫米、宽度20毫米,这只是用于沟通的设计尺寸,并非行业统一规格。工厂应根据材料厚度和设备能力提出可执行的公差,再由双方签样确认。
验收时别只拿尺子量长宽。
把10片样品平铺在同一张对照底板上,看边缘轮廓是否一致。再观察转弯位置有没有拉丝、压痕和切不断的连接点。部分问题单片看不明显,叠在一起就能发现。
模具费用可以谈,但不建议为了省开版费,直接套用尺寸不合适的旧模具。
采购方最终需要拿到确认版图纸和签样实物。后续改动片型,必须重新确认对应版本,避免工厂拿旧图生产。
3. 让供应商分别提交无纺布与胶层的规格资料,确认厚度、外观及适配性,并把贴附稳定性和撕除残留纳入样品测试。
采购新人容易犯一个错误:拿到样品,觉得贴得住就算合格。
实际生产还要考虑布基的柔软程度、涂胶均匀性,以及模切时材料是否容易拉伸。材料换了供应商,即便外观看着接近,走线参数也可能需要调整。
比如,同样采用浅色无纺布,克重可以先设置两个候选规格进行比较,具体数值由供应商提供实测资料。采购不要凭手感直接决定用哪款,更不能把不同材料的样品混在一起签字。
胶面也一样。
建议在相同测试条件下,对样片的初粘表现、边缘状态和撕除后的表面情况进行记录。测试时间、接触材料、操作方法必须固定,否则今天测出的结果和下周根本没法比较。
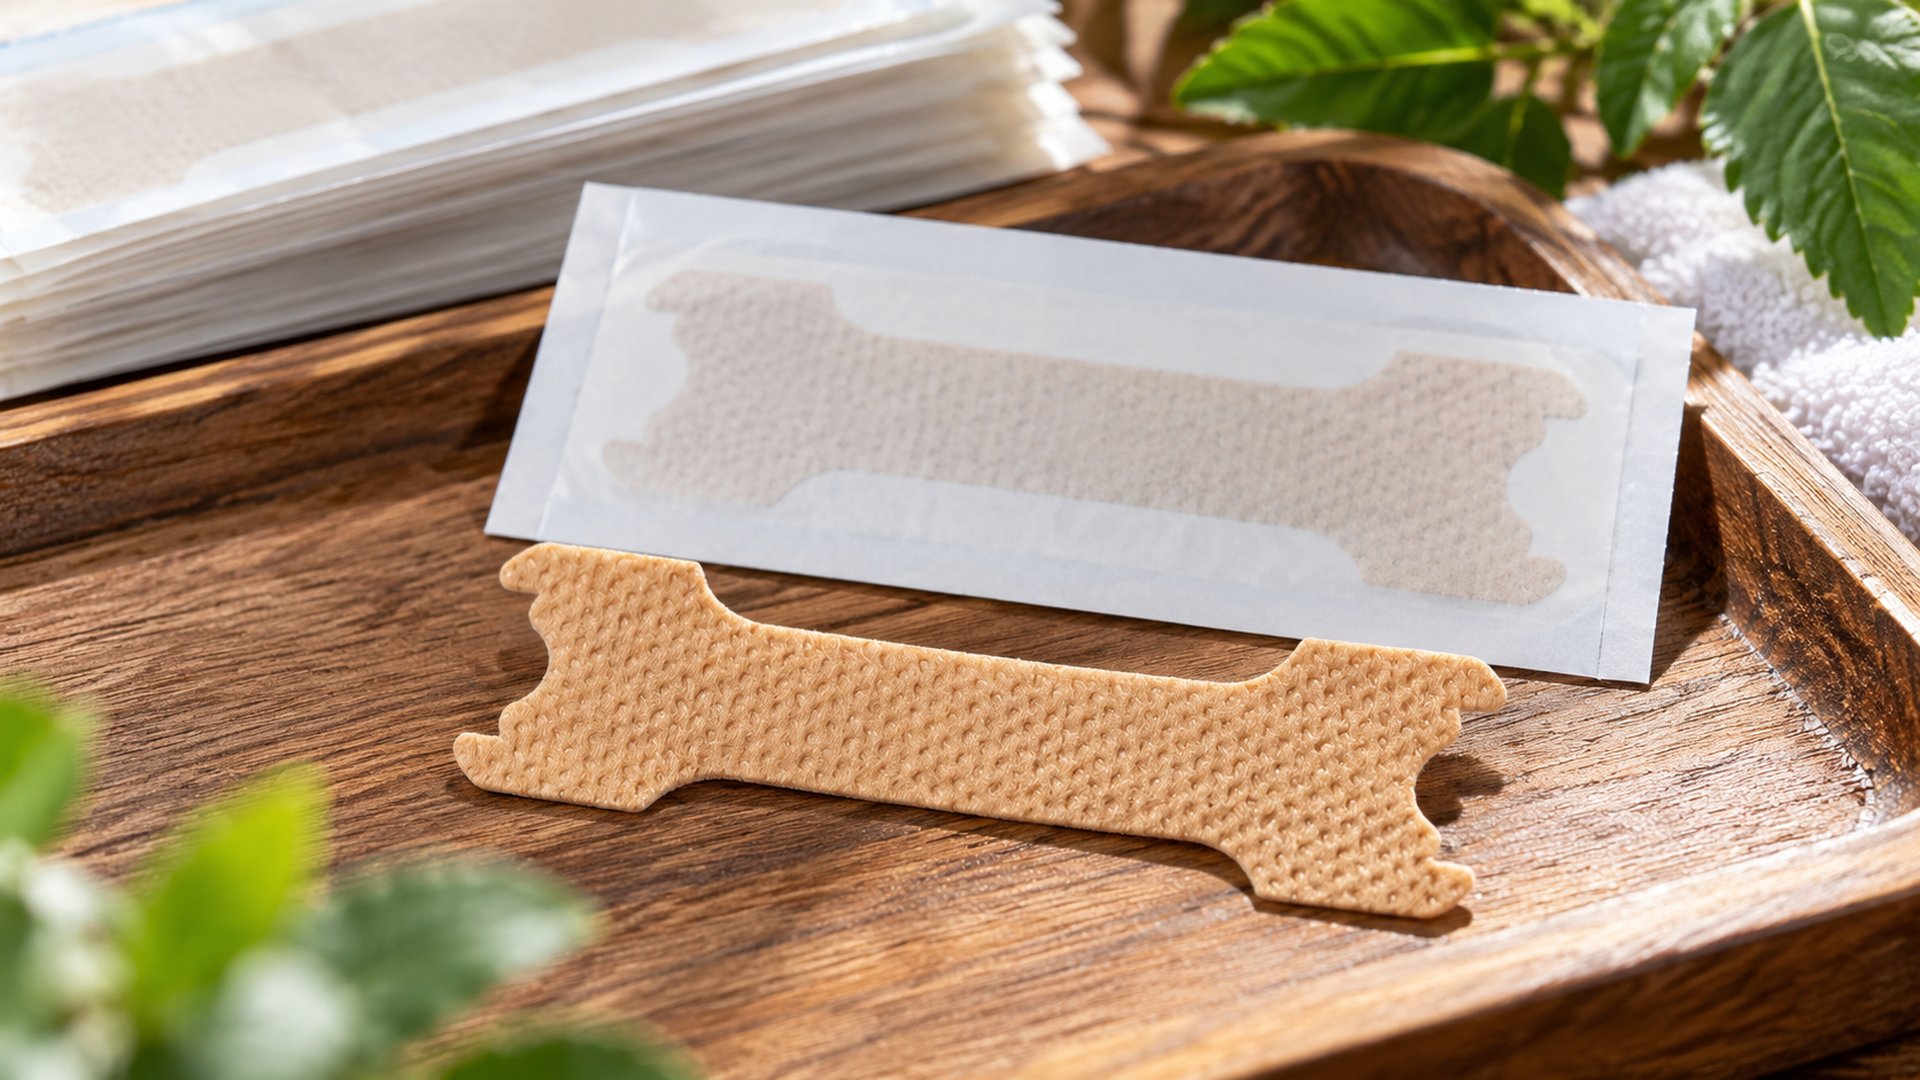
如果工厂提出更换胶层,采购应要求重新送样,不能只接受一句“性能差不多”。
原料入库还要对应批次编号。至少做到供应商批号能查、领料记录能对、成品批次能追溯。
材料价格可以协商,批次管理不能省。
4. 按确认图纸安排打样,参考3至7个工作日的常规周期,同时记录设备参数、样品数量和检验结果,合格后双方封样。
有些采购拿到十几片样品,拍照发给老板确认,第二天就催大货。
这个流程太粗。
样品好看只是开始。真正有用的打样记录,应该能让生产人员知道当时采用什么材料、使用哪套模具,以及成品按照什么标准判定合格。
苍耳子鼻贴OEM代加工如果采用现有成熟片型和常备材料,部分工厂可在约3个工作日提供首轮样品;需要重新开模或采购特殊材料时,通常要预留更长时间。交期必须以工厂确认的排程为准。
采购收到样品后,建议留出1至2天集中检查。不要只挑外观漂亮的几片。
可以从不同位置抽取样片,观察尺寸一致性、胶面状态和包装适配情况。如果发现边缘起毛,要求工厂说明是模具磨损、材料拉伸还是设备压力设置造成的。
修改完成后,要重新留样。
这里别嫌麻烦。首轮样品和最终确认样品如果没有区分,量产出现争议时,很难说清应该按哪个版本交付。
5. 在正式大货前安排小批量试产,记录连续模切的不良情况及设备调整次数,确认稳定后再决定批量排产。
小批量试产的意义,是看设备连续运转时还能不能做出签样状态。
单片模切和连续走线,难度不同。材料卷张力变化、模具压力波动,都可能让边缘质量出现差异。
采购可以要求工厂安排一段连续生产测试,并保留开机初段与稳定生产阶段的样品。具体试产数量按设备和材料确定,不必为了凑整数浪费整卷原料。
如果项目希望从1000片试单开始,应先问清楚工厂是否接受这样的数量。
部分厂家能做1000至5000片的开发试单,但需要单独核算开机费、模具费和包装采购费用。正式商业订单则可能要求1万至3万片或更高数量,实际门槛取决于工艺配置。
别只问最低起订量。
还要问1000片与1万片分别需要多少总费用。试单数量低,单价通常会高一些,但可以先验证产品和包装方案,避免一次备货过多。
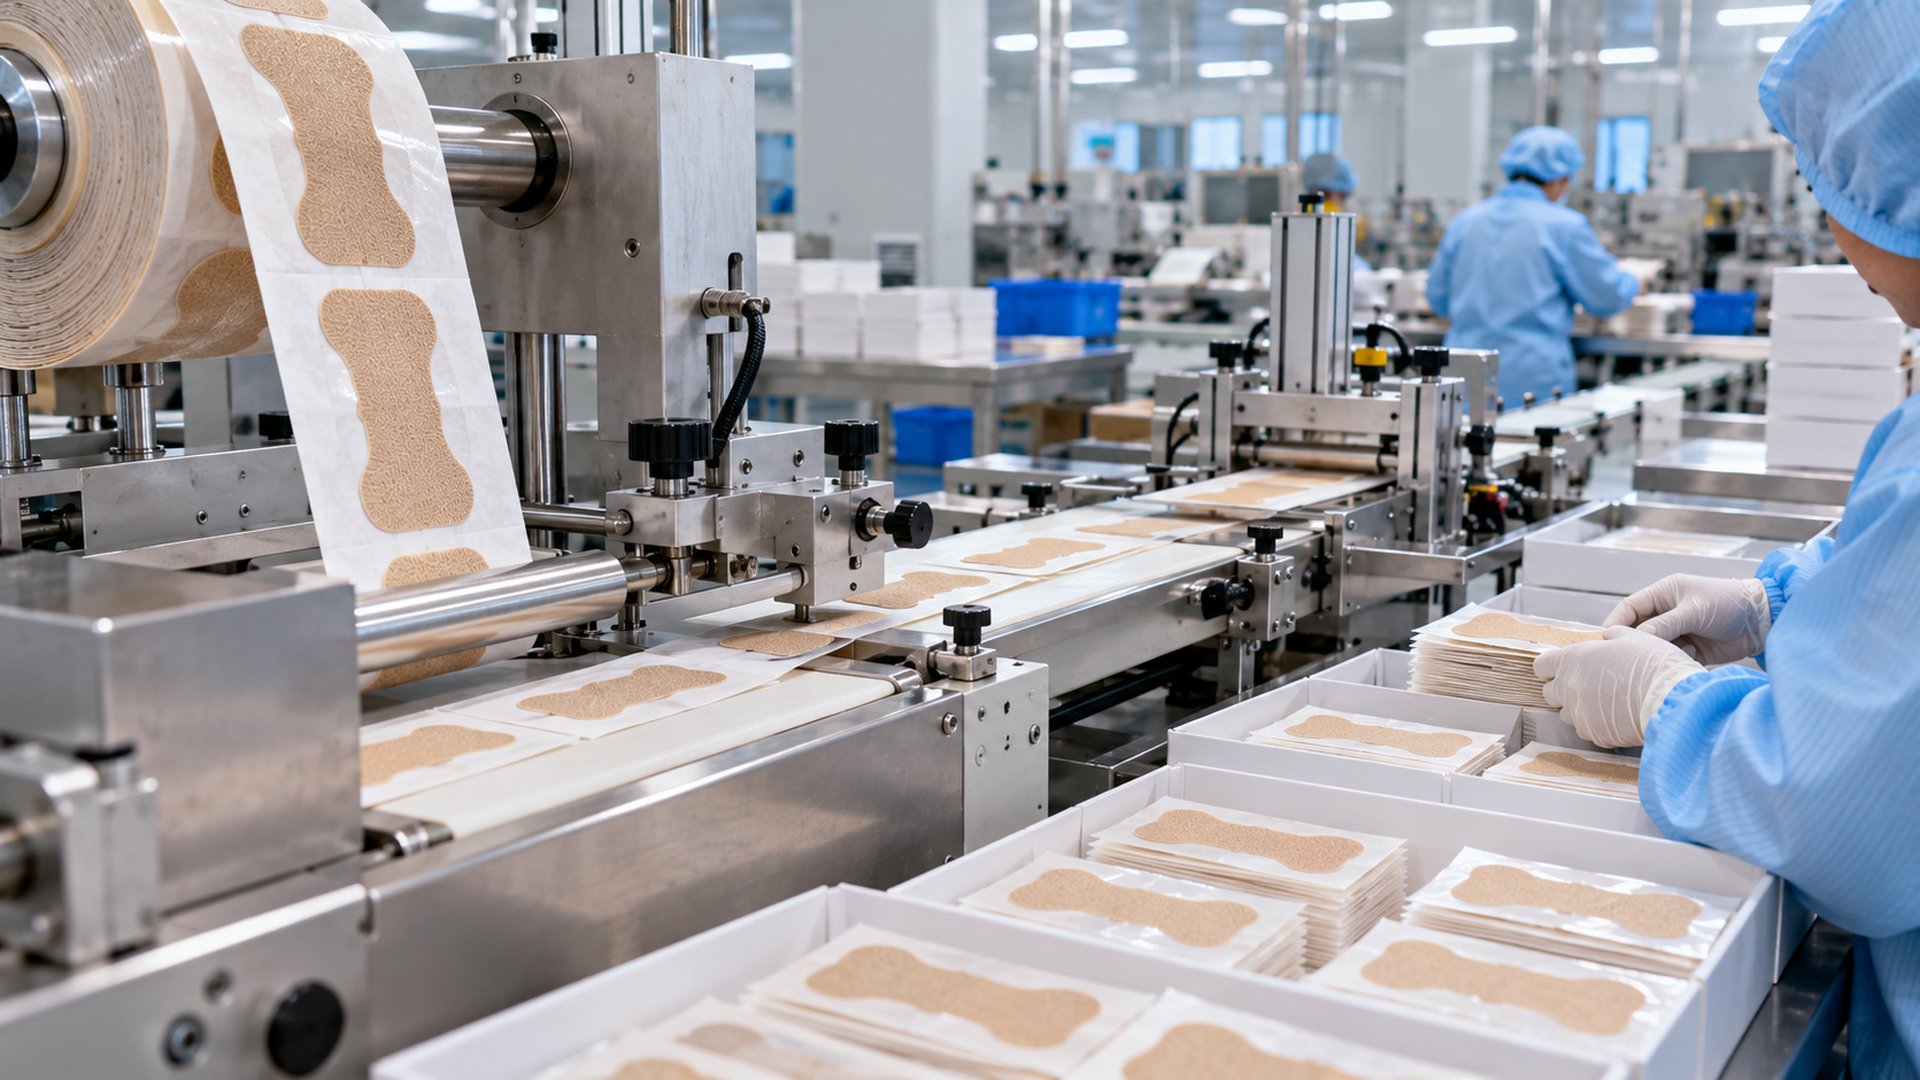
判断试产是否合格,重点看连续生产的尺寸波动与边缘状态,不能只看产线每小时能出多少片。
6. 要求工厂把材料、模具、生产、检验和包装费用分别列出,再比较不同起订量下的总采购成本。
报价单只有一个“每片多少钱”,采购后面很容易被动。
同样一款贴片,裸片交付和独立袋包装,成本结构就不同。客户若还要彩盒,印刷起订量又可能和贴片起订量不一致。
建议让工厂分别报价5000片、1万片和3万片三个数量档,作为采购谈判的参考。具体是否接单,由工厂实际产能和材料采购条件决定。
报价时要把一次性开模费单列。
模具后续归谁保管,复购是否重复收取费用,模具损坏后由谁承担更换成本,都应在下单前约定。
包装也是可以谈价的地方。
首批如果主要用于渠道试单,可以考虑使用合规的通用包装方案,减少专版印刷投入。但独立袋的封口质量、材料适配性和必要标签信息不能因此降低要求。
至于交期,常规项目可先按打样3至7个工作日、确认后大货约15至25个工作日进行初步排期,实际还要看模具、材料库存和包装采购情况。
工厂说“随时能做”,采购就要求对方把开机日期和预计完工日期写进订单。
7. 按签样文件抽检成品尺寸、模切边缘及包装状态,并核对批次记录与实际数量,资料齐全后再安排尾款和发货。
到了出货环节,采购最容易松口。
前面已经沟通了几轮,工厂也说生产完成,很多人就直接通知仓库收货。等到渠道拆箱,才发现部分贴片边缘不齐,或者内袋封口位置与样品不一致。
出货验收不能只看外箱数量。
工厂应按事先约定的抽样方案检查成品,记录不合格数量和处理结果。抽样比例及接收标准应根据订单规模、质量风险和双方约定确定,不能随意用一个固定比例覆盖所有项目。
采购还要确认成品批号与原料领用记录能对应。需要留样的批次,双方应明确留样数量和保存期限。
如果发现模切异常,先隔离受影响批次,核实问题范围,再决定返工或重新生产。别为了赶发货,把待确认产品直接装箱。
尾款支付节点也要和合同一致,不能临时改变。
对于计划长期复购的品牌方,建议把首批确认的片型图、材料规格和检验标准整理成固定版本。下一次翻单时,工厂按同一版本生产;任何材料或模具变更,都要重新取得采购确认。
最后提醒一句:苍耳子鼻贴OEM代加工下单前,先拿到签字确认的片型图和检验标准,再让工厂安排开机。