如果你正在找全部贴剂产品的贴牌加工或OEM合作,可以先看看我们对应的产品页,规格、起订量和工艺流程都列在那一页:全部贴剂产品、全部贴剂产品
做法差别不小,选错就是白花冤枉钱。
做督脉行军贴ODM定制,采购商经常拿着一张10×25厘米的长条贴片图纸询价,觉得尺寸定了,工厂就能直接报价。实际到了排版环节,问题才露出来。同样的长条贴片,横向排版和纵向排版的边料损耗不同,单片模切与连续模切的开机成本也有差别。报价看着只差几分钱,做到几万片,账就变了。
先把几种可选方案摆出来。以下以10×25厘米圆角长条贴片为讨论规格,具体成本和产能仍要按设备幅宽、材料和实际刀版核算。
| 比较项目 | 方案A:常规单片模切 | 方案B:整版连续模切 | 方案C:定制优化排版 |
|---|---|---|---|
| --- | --- | --- | --- |
| 排版方式 | 单片定位,逐片成型 | 多片连续排列 | 按材料幅宽重新组合 |
| 模具投入 | 相对容易控制 | 需匹配连续模具 | 可能增加专用刀版费用 |
| 材料损耗 | 边料比例可能偏高 | 取决于排片数量 | 有机会降低边料损耗 |
| 生产效率 | 适合小批量 | 适合稳定批量 | 适合长期固定规格 |
| 定位要求 | 单片逐次检查 | 连续走线检查 | 需验证整版定位稳定性 |
| 规格调整 | 调整较方便 | 改版可能增加费用 | 换规格通常需要重新核算 |
| 适合订单 | 打样、小批量试单 | 常规批量贴牌 | 长期复购、固定规格 |
这张表可以直接用于第一轮采购沟通,但别拿它当最终报价单。真正要比较的是同一种材料、同一种包装条件下,各方案每片合格成品的综合成本。
方案A的优势很实际。新品牌还在确定长条贴片的长度、宽度和圆角大小,单片模切更容易调整。比如原计划做10×25厘米,试贴合和包装后发现内袋留边不足,改成10×24厘米,调整空间通常比整版连续生产大。
对于督脉行军贴OEM代工,首批计划只有1000至3000片的采购商,可以先询问工厂是否有相近规格的现成模具。若刀版能够复用,打样费用和准备时间可能更好控制。但现成模具必须满足片型要求,不能为了省一笔开模费,硬把产品改成不合适的尺寸。
缺点也得说清楚。长条贴片本身占用材料面积较大,单片裁切若留下较宽边料,材料利用率就不漂亮。订单量小的时候,这点损耗还能接受。到了3万片以上,采购就该重新算账了。
还有一个容易漏掉的地方:单片模切也需要检查圆角完整度和切口毛边。长边如果裁得不齐,后续装袋容易出现折边。样品验收时,把四角和长边放在同一张检查记录里,比只看外形尺寸更有用。
方案B更适合规格已经固定、后续有稳定翻单计划的品牌方。
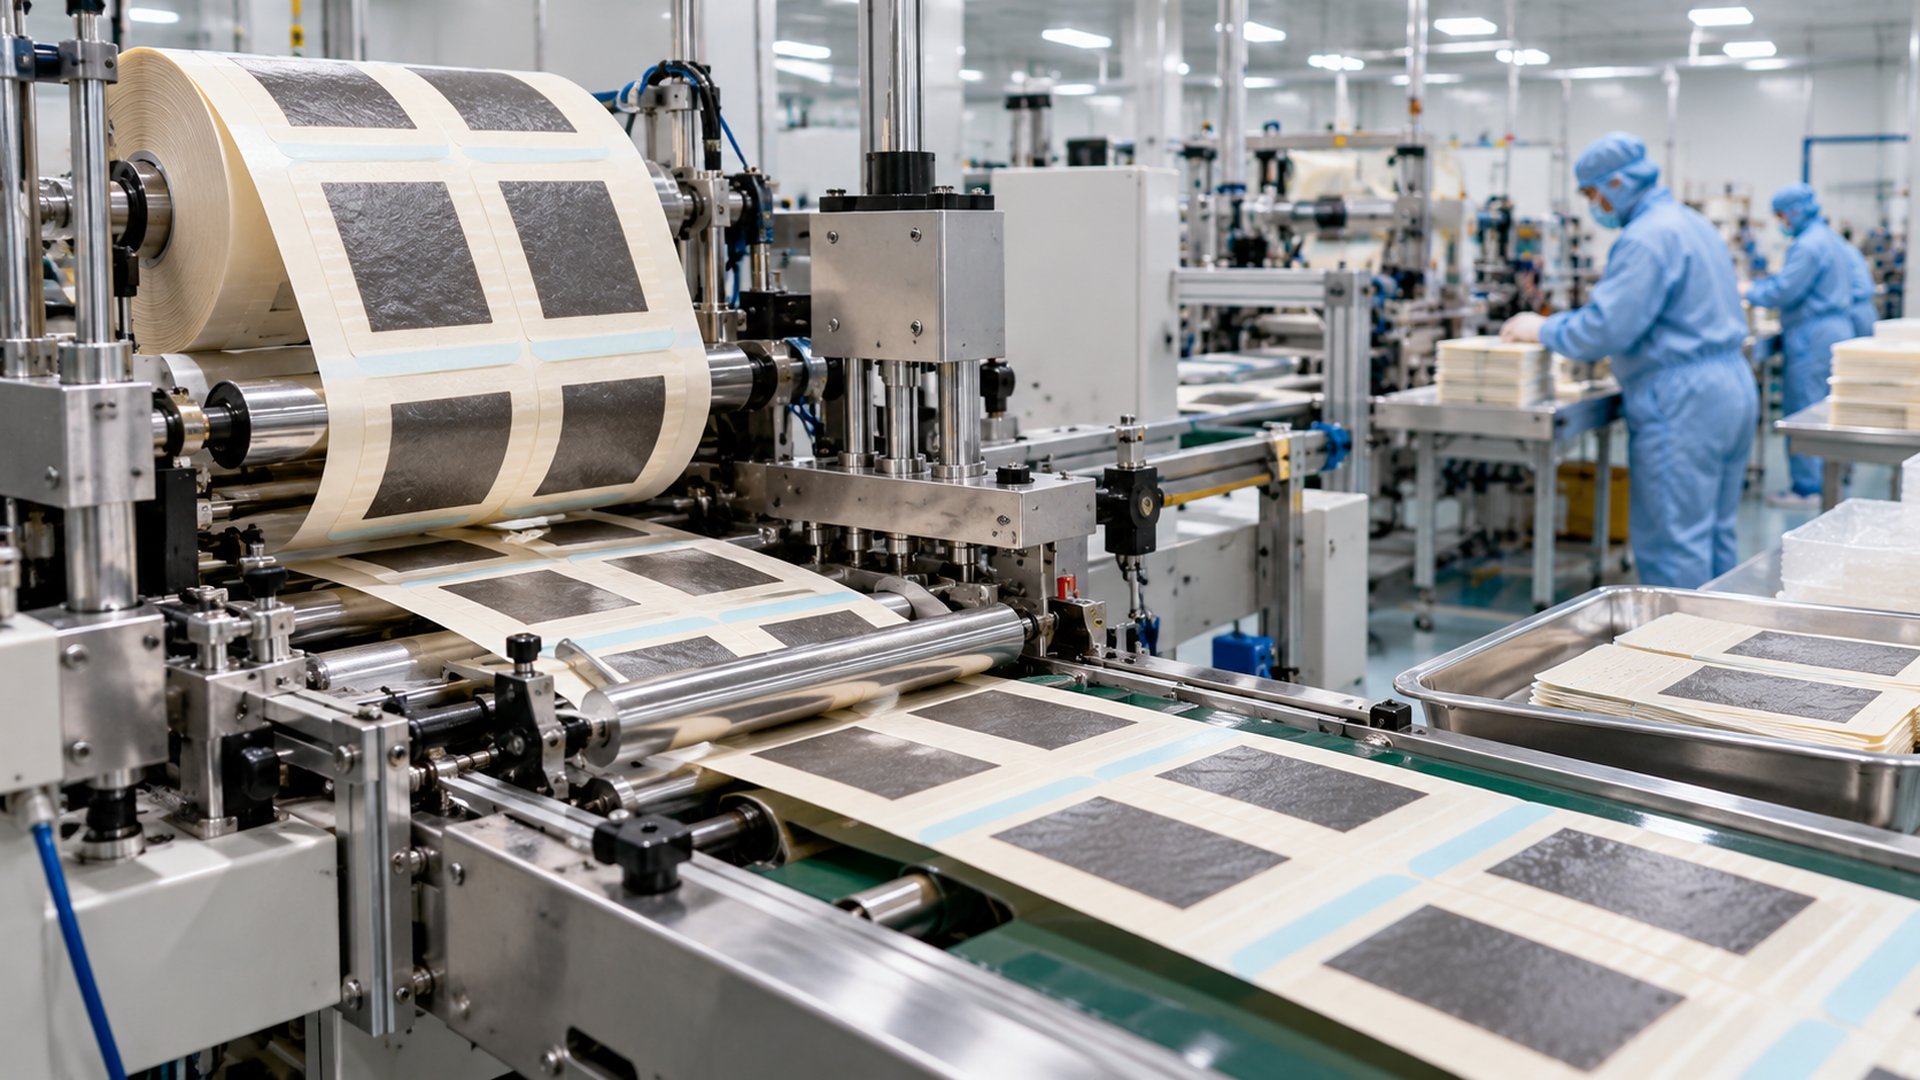
连续模切的思路,是让长条材料按固定节距进入模切工位,刀版连续完成成型。机器跑起来后,人工搬运和重复定位动作可以减少,批量生产的节拍也更容易控制。
但别以为机器跑得快,合格率就自然高。
长条贴片有个特点,长度比宽度大得多。材料进入模切区域时,只要输送张力不稳定,前后位置就可能出现偏移。如果布基与膏芯已经复合完成,模切位置偏了,膏芯相对布基的留边就会改变。
工厂需要把定位基准写清楚。例如,图纸规定膏芯距离布基长边保留5毫米,就应在打样时明确测量位置及允许偏差,不能只写一句“居中即可”。公差是否设为±0.5毫米,要看设备能力和产品结构验证结果。
采购方可以要求提供连续试切样品,检查开机初段和稳定运行阶段的成品。只拿几片摆得整整齐齐的样品,判断不了连续走线的真实情况。
方案B适合什么订单?规格稳定、订单量达到数万片、包装方式不频繁变化的项目,可以优先询价。若每次翻单都改尺寸,节省下来的加工费用可能又花在改刀版上。
方案C适合准备长期经营固定SKU的采购商。
督脉行军贴ODM定制采用10×25厘米长条规格时,排版要结合原材料实际幅宽来算。假设某种布基有效幅宽为320毫米,理论上能不能横排3片,不能只看3片宽度加起来是不是300毫米,还要扣掉片间刀缝、两侧工艺留边和设备定位需要的空间。
这笔账必须由工厂按实际设备试排。
如果有效幅宽不够,硬排3片会增加边缘裁切风险。换一种排列方向,虽然每版片数减少,实际合格品率反而可能更稳定。做过长条贴片的人都知道,排得满和做得稳,有时是两回事。
优化排版还有一个成本门槛。专用刀版、材料分切规格调整以及试机损耗,都可能产生额外费用。
可以用一个简单方法判断值不值得改版:假设新排版每片节约0.03元材料费,额外刀版及试机成本合计1500元,那么至少需要生产5万片,才可能从这项材料节约中覆盖新增投入。这里的数字只是测算示例,实际还要计入合格率和设备效率。
如果采购预计一年只卖8000片,没必要为几分钱反复折腾刀版。若一年计划翻单20万片,排版优化就值得认真谈。
这项费用可以砍,但别砍掉试机验证。没有连续试切数据,所谓节省材料只是纸面上的数字。
同样是长条贴片,布基材料不同,适合的生产方式也可能变化。
常见方案可以考虑无纺布基材或复合布基材。前者通常更容易进行常规分切和模切,后者需要结合厚度、柔韧性及表面结构评估。采购不能只凭材料名称判断价格高低,应该索取实际样片,观察边缘切口和复合后的平整度。
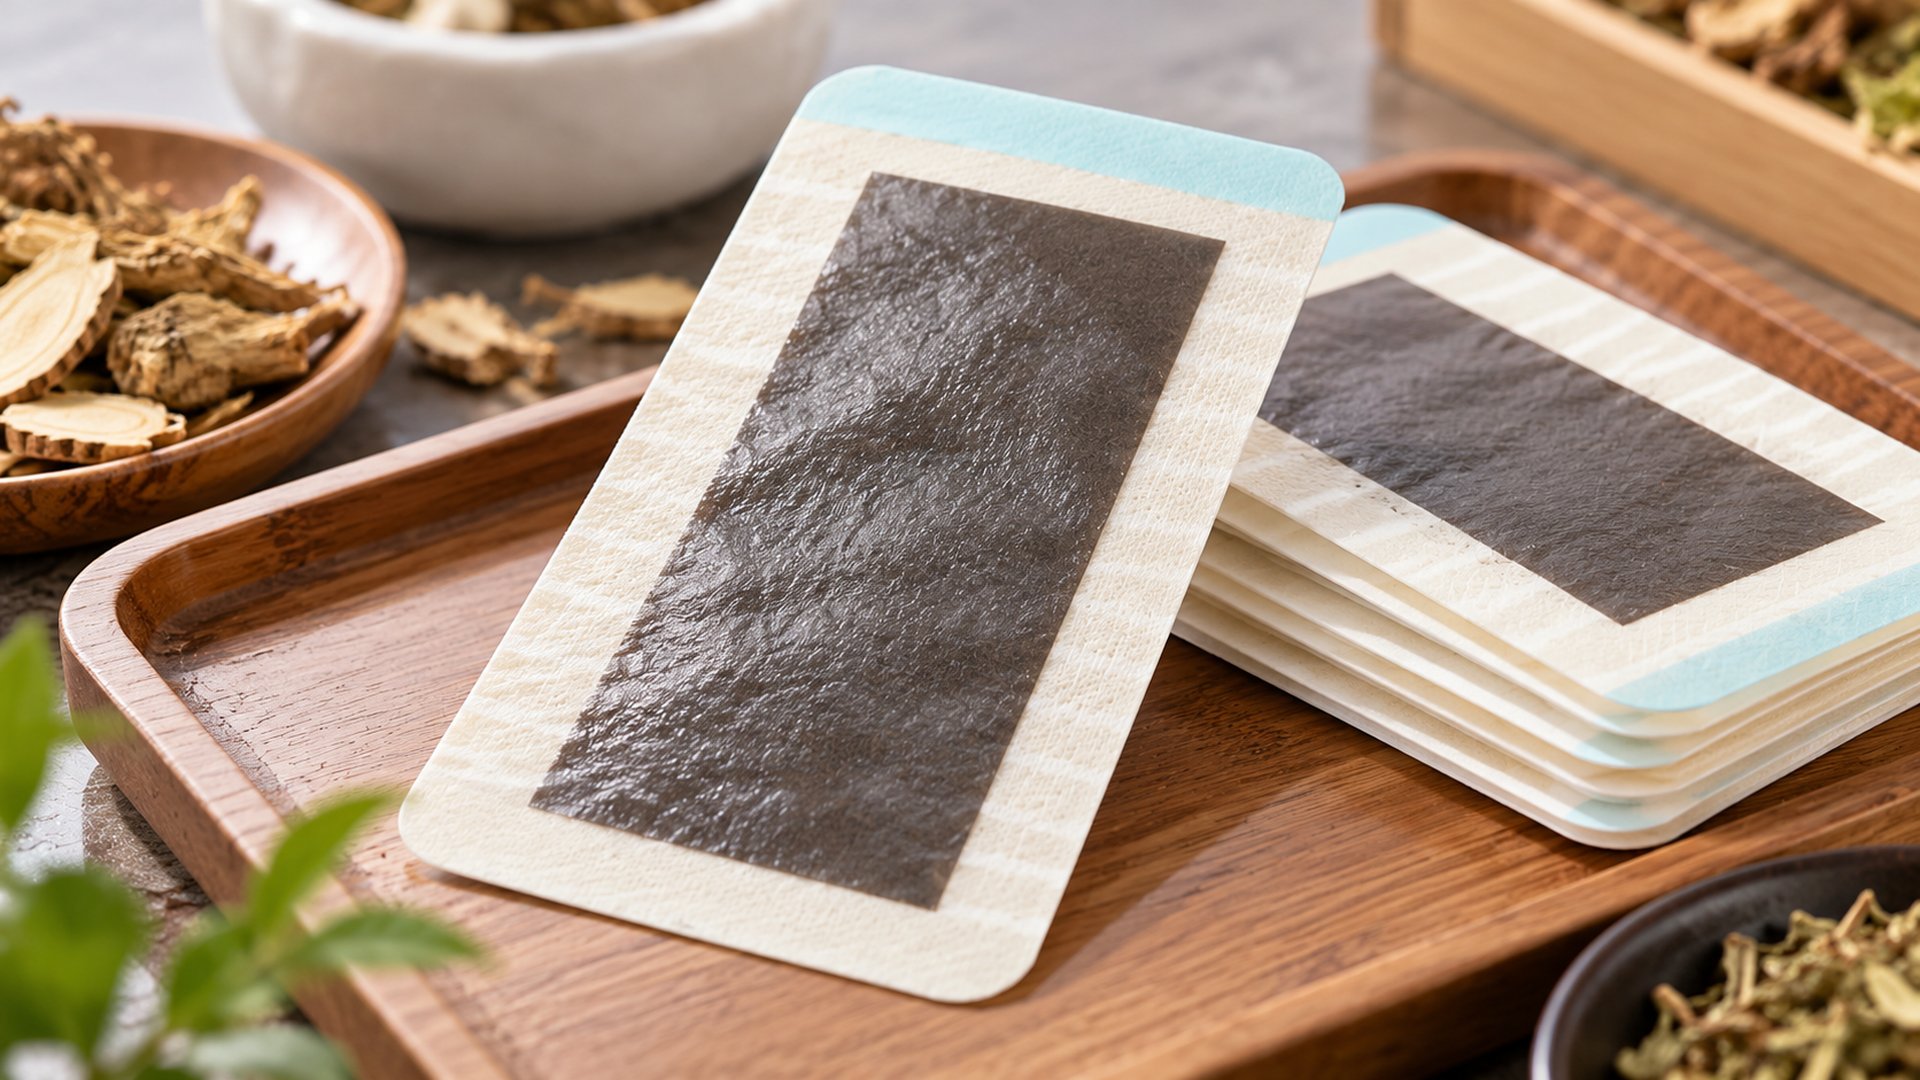
膏芯尺寸也不能直接照搬布基尺寸。比如布基为10×25厘米,膏芯可以设计得略小,四周保留一定宽度的布基边缘。具体留边尺寸应通过样品验证,重点检查膏芯定位和模切后边缘是否整齐。
在复合工序中,涂布厚度、材料张力及贴合压力会影响成品外观。如果某批材料厚度发生变化,原来的压合参数未必适用。工厂应保留对应批次的工艺记录,必要时重新试机确认。
有采购问过,能不能把膏芯做得更宽,让产品看起来更饱满?
可以讨论,但要先看模切边缘还有多少安全余量。膏芯过于靠近刀口,可能增加边缘沾料和切口不整齐的风险。为了一点视觉变化增加生产损耗,不划算。
因此,长条贴片定制最好先固定布基外形,再确认膏芯覆盖区域。等复合样品稳定后,再决定采用哪种排版方案。
采购真正需要回答的,是这款产品准备卖多久,以及规格会不会频繁调整。
如果只是渠道试单,计划先做1000至3000片,建议优先考虑方案A,并询问现成刀版是否可用。这个数量属于可协商的小批量范围,能否接单还取决于材料采购起订量和包装配置,不能理解成所有工厂都能无条件承接。
如果规格已经确定,首批准备做1万至3万片,可以让工厂同时报价方案A和方案B。要求报价中分别列出模具费用、单片加工费和预计材料损耗,避免只比较一个含糊的出厂单价。
如果后续每季度都有稳定采购计划,方案C更值得考虑。专用排版的前期投入可以分摊到多批订单中,但应事先确认刀版归属和后续使用安排。
交期也要留余量。采用现成材料和模具的简单样品,可与工厂商议约3至7个工作日的打样安排;涉及新刀版或特殊复合结构,通常需要更长时间。常规批量生产可先按15至25个工作日沟通排期,具体以样品确认、物料到齐及产线安排为准。
独立包装别等到最后才想起来。10×25厘米的贴片需要匹配内袋尺寸,封边还要留出工艺空间。若彩盒也需要定制,印刷厂的起订量可能与贴片生产起订量不同,采购应分别核对。
第一个误区,是认为排片数量越多越划算。
实际要看每版合格片数。排片增加后,如果边料过窄、走线不稳,产生的返工和报废可能抵消节约。采购应要求工厂提供试排版结果,至少核对材料利用率与连续试切合格情况。
第二个误区,是认为模具开过一次,以后就没有费用。
模具可能因材料变化、片型调整或磨损而需要维护。签订督脉行军贴贴牌加工合同时,最好明确刀版保管方式和改版费用承担规则。尤其是品牌准备长期复购时,这项约定很实用。
第三个误区,是只验贴片外观,不验包装适配。长条产品装袋时容易因摆放角度不当产生折边,采购可以要求试装几十片,检查封口完整性和成品平整度,再确定包装方案。
还有一种情况,工厂报价很低,却没有说清材料损耗由谁承担。遇到这种报价,直接要求按合格成品数量结算,并明确不合格品的处理办法。
对于准备开展督脉行军贴ODM定制的品牌商,比较稳妥的做法是先向工厂提供10×25厘米的目标图纸和预计首批数量,让工厂分别核算常规模切与优化排版成本,再用实际试切样品确认选择。首批量小,优先考虑调整方便;后续复购稳定,再把钱花在专用刀版和材料利用率上。