如果你正在找全部贴剂产品的贴牌加工或OEM合作,可以先看看我们对应的产品页,规格、起订量和工艺流程都列在那一页:全部贴剂产品、全部贴剂产品
老北京足贴OEM从询盘走到收货,按常规成熟方案排,前面需求确认通常要1—3天,打样约7—14天,样品签字确认再留1—3天,进入量产后通常还要15—25天,质检和装箱穿插在生产末段,出货时间则要看物流方式。也就是说,一单看起来只是“做足贴”,实际要跨过询盘、打样、确认、量产、质检、出货几个节点。
这条时间线有个前提,配方方向、贴片结构和包装没有反复推倒重来。要是彩盒改三轮、独立袋尺寸又换、样品签了以后再改装量,交期自然往后挪。所以项目刚启动时,别只问一句“多少钱一片”。先把规格表填完整,后面的报价和日期才有意义。
老北京足贴OEM询盘刚进来时,工厂真正需要的资料并不复杂,但一定要具体。采购至少要说清楚销售市场、贴片尺寸、每盒装量、独立包装方式、预计数量,以及是沿用成熟结构还是重新做样。连这些都没定,就让工厂直接报一个死价,拿到的通常只是参考数。
足贴常见做法可以从贴片本体往外核。先看无纺布尺寸,再看内部材料结构和单片克重,随后确认独立袋、彩盒、装箱数量。包装别抢跑。贴片尺寸还没签,彩盒先开版,很容易出现成品装进去太松或者太挤的问题。
数量也要在这个阶段说实话。想先用小单试水,就按小单核;已经有稳定渠道,需要连续翻单,就让工厂同时核几个数量档。汉盟生物这类贴剂项目常见MOQ可从3万片起谈,实际仍要结合规格和包材判断。3万片如果按10片/盒计算,对应3000盒;换成6片/盒,就是5000盒。贴片数量没变,彩盒、说明材料和装箱数已经换了一套账。
询盘阶段通常1—3天够用。真正拖时间的,经常是采购今天说10片装,明天改6片装,后天又想增加一个规格。我的判断很简单,没准备好的项目别急着付打样费,先把需求单改到能签字。
进入打样后,老北京足贴OEM才从纸面要求变成实物。常规打样周期约7—14天,成熟结构通常更容易安排;涉及尺寸变化、材料调整、包装同步打样,时间就要多留一点。采购催样可以理解,但压到两三天拿一个仓促样,我一般不赞成。
样品到手后别只闻气味、看颜色。B2B项目要核的是能不能复制到大货。
比如贴片长宽是否与需求单一致,布面裁切是否整齐,单片克重波动是否在约定范围,离型材料是否方便揭取,独立袋尺寸有没有过大。贴片放进袋子后也要看,袋型松松垮垮,到了货架上很难显得利索。
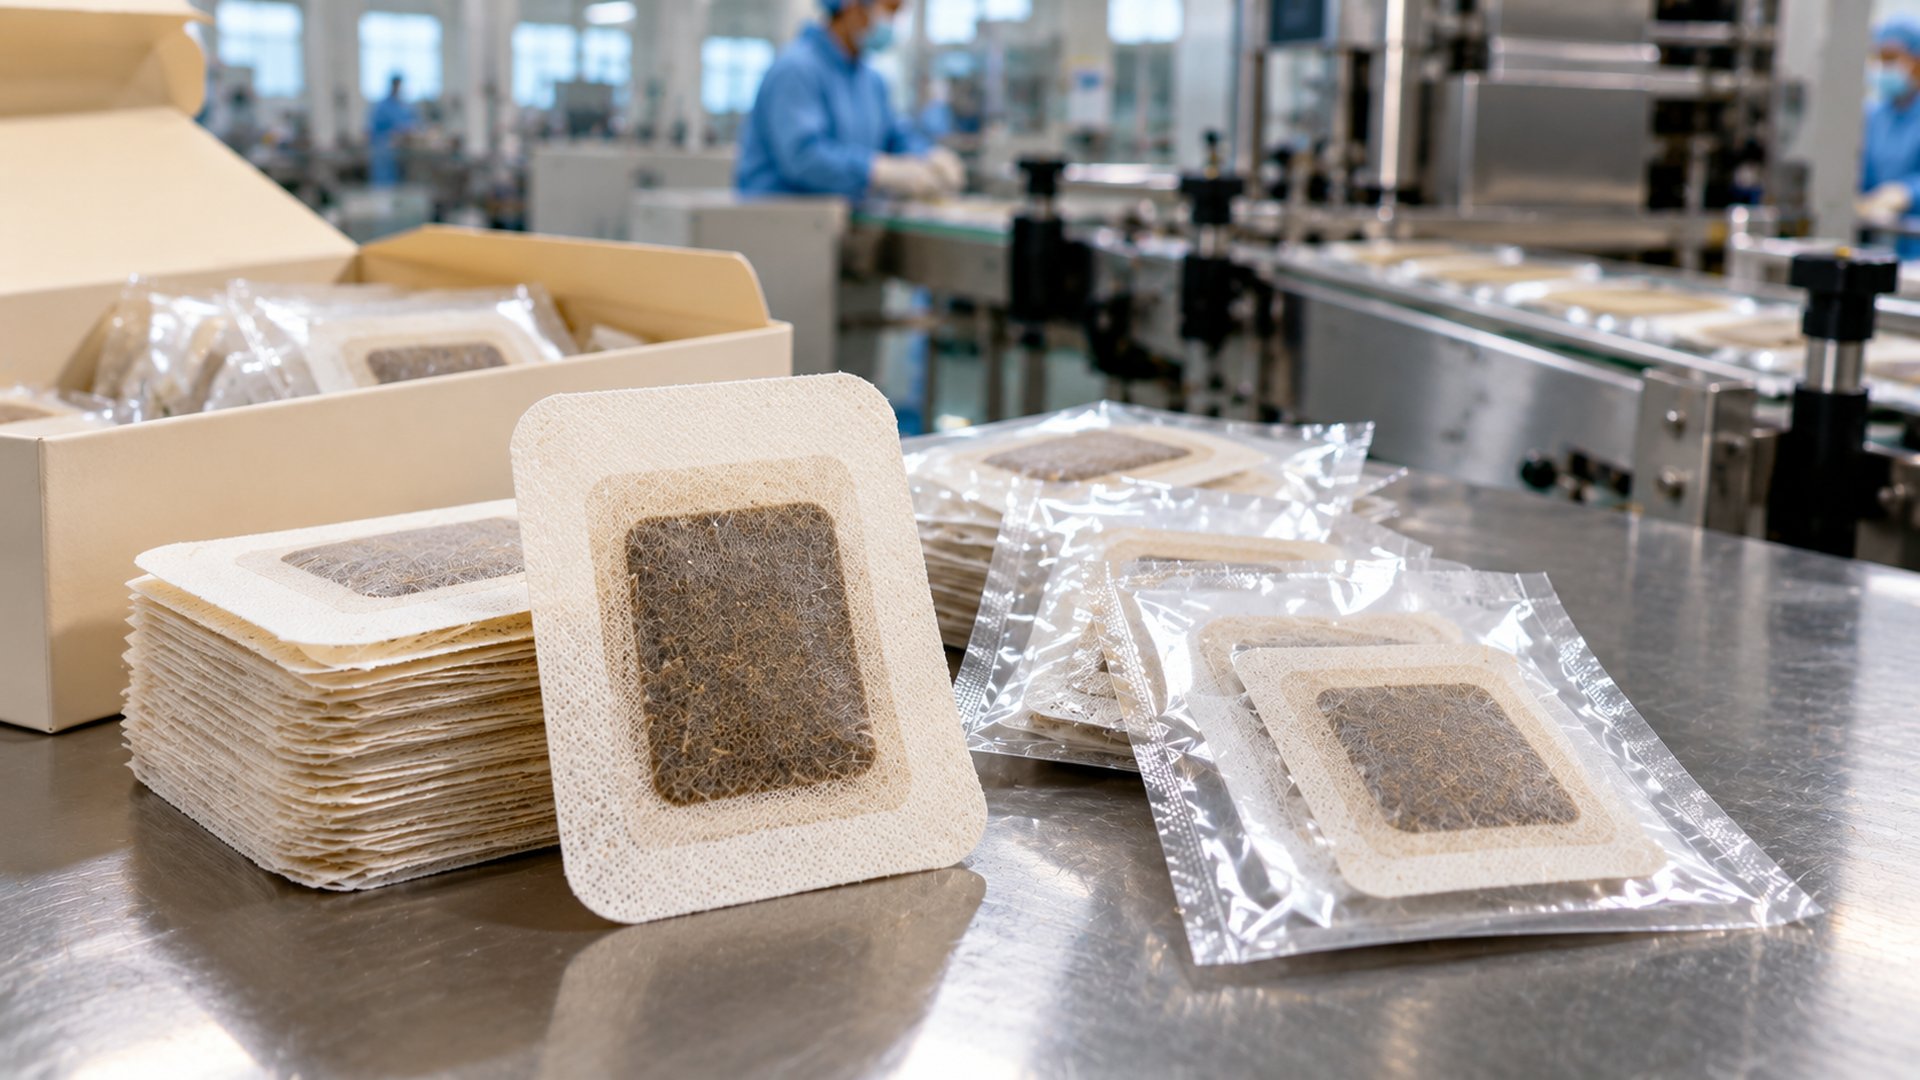
还有一个经常被忽略的动作,留样。工厂留一份,采购手里也留一份,后续量产有争议就拿签样比。口头说“跟上次差不多”没用,实物才是生产端能执行的东西。
如果包装需要定制,这几天可以同步确认刀版尺寸和印刷文件,但我不建议样品没定就直接把大批包材全部印掉。包材一旦印错,贴片还能重新打样,几万只袋子和几千个彩盒只能压在仓库里。
样品觉得可以,不代表第二天机器就开始跑。通常还要留1—3天做签样确认、生产资料整理、物料核对和排产衔接。老北京足贴OEM做到这里,采购要把之前散落在聊天记录里的要求收回来,形成一个最终版本。
我习惯把签样看得很重。尺寸改过几次,就以最后签的那版为准;每盒装量改过,就同步更新彩盒尺寸和装箱数据;包装文件确认后,再进入印刷。这个动作看着慢,实际上省时间。
最怕一句话:“先做吧,细节后面再定。”
产线最难接这种单。贴片已经走线,独立袋突然要改宽度;彩盒已经开版,又想从10片装改成6片装。机器能停,已经做出来的物料不会自己变回原料。返工费、重新开机的损耗、包材补印,最后都要有人买单。
所以确认阶段宁可多花一天。这个别省。
签样完成以后才进入批量生产。以常规老北京足贴OEM项目看,大货生产可预留约15—25天,具体时间受订单量、包材到厂时间、当前排产和定制程度影响。旺季不要拿平时的周期硬套,确认订单时就把预计开机日期和出货窗口写清楚。
量产也不是把样品简单放大几万倍。
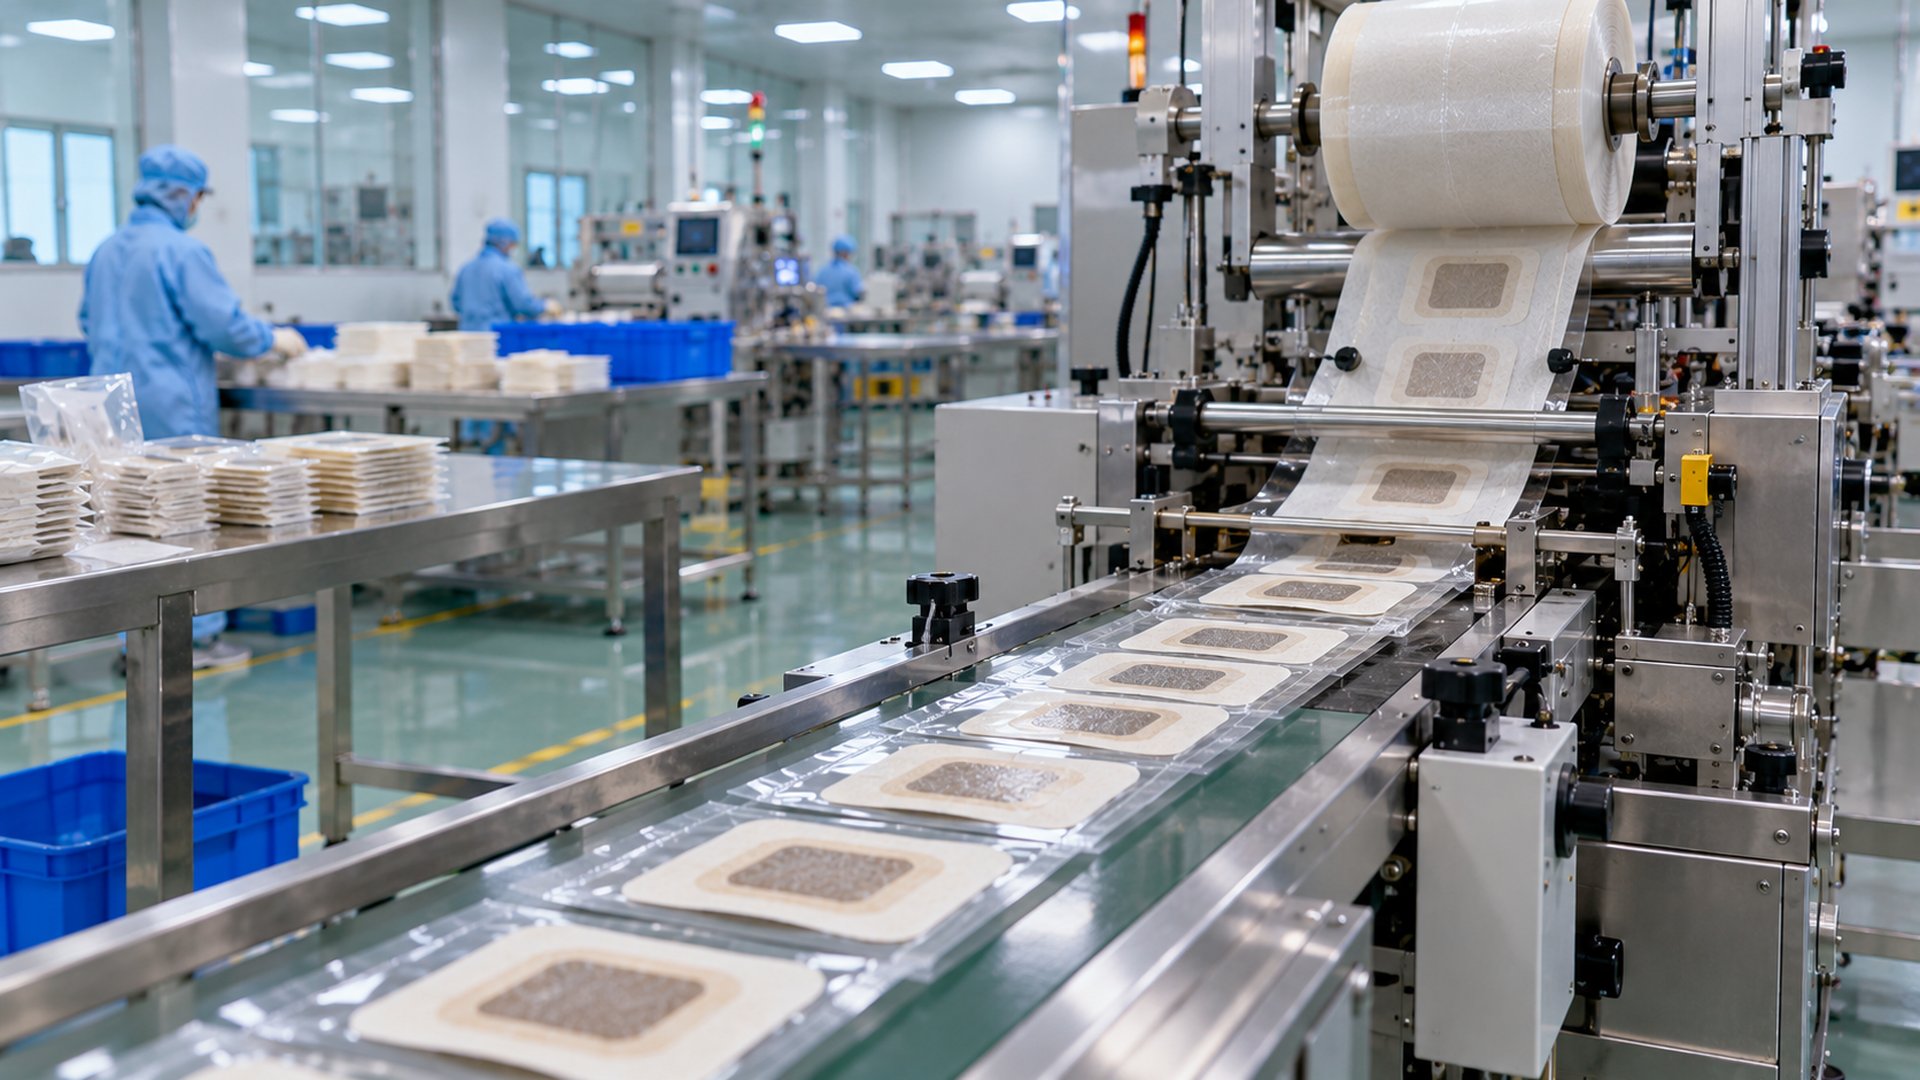
产线要按签样准备对应的无纺布、内部材料、离型层和包装物,再经过成型、复合、裁切、包装等环节。这里最考验的是稳定。样品只有几十片时,看不出连续走线后的偏差;到了几万片,裁切位置、单片重量、封口状态都会连续出现,工厂必须按批次抽检。
包材经常比贴片更早卡交期。尤其定制独立袋和彩盒,需要制版、印刷、运输到厂,再和生产计划衔接。采购如果自己提供包装文件,最好在签样前后就把设计稿准备好,别等贴片已经排上机器才开始找设计师。
还有数量档位。3万片和10万片不能只理解成“数量多了,单价应该降”。大订单可能摊薄部分开机和包材成本,但同时占用更长的产线档期。渠道还没跑顺时,我更愿意看到采购先做可消化的数量,卖完再翻单。仓库里堆着货,低几分钱也没什么意义。
质检通常跟量产交叉进行,不需要等全部产品做完才开始。首批产品出来就可以核外观和规格,中段继续抽检,末段再检查包装、数量和装箱状态。根据订单规模和工厂内部流程,这部分通常会占生产末段的2—5天,并与包装、装箱同步推进。
老北京足贴OEM验什么,最好在签样时已经说清楚。尺寸有约定,就量尺寸;单片重量有标准,就按标准抽检;独立袋要求封口平整,就检查热封区域。发现异常时能追到对应批次,比成品全部装箱以后再翻箱轻松得多。
包装线也别当成收尾杂活。热封不平、袋口夹料、装盒数量错了,贴片本身做得再整齐也得返工。批量产品进入彩盒前,产线一般还会核装量,再按确定的装箱数进入外箱。
留样也在这个阶段补齐。成品留样最好保留完整包装状态,不能只留一片裸贴。以后翻单时,拿上一批成品和新样放在一起比较,颜色、尺寸、包装松紧一眼就能看出来。
生产完成、质检放行后进入装箱和出货。工厂端通常要核对外箱数量、每箱装量和实际发货数量,再根据采购指定的仓库安排物流。国内运输常见是数天范围,跨境订单则要根据海运、空运、目的港和清关安排另算,不能把运输时间塞进“大货15天”里一起承诺。
到这里,一单老北京足贴OEM才算真正从询盘走到了出货。
采购收货后也别急着把外箱全推进仓库。先随机开几箱,对照签样看贴片、独立袋和彩盒,再核每盒装量。如果后面准备翻单,把这次发现的问题马上记进下一版生产资料。比如袋子偏大,下批缩几毫米;彩盒内部空隙明显,下次重新核盒型。小调整放在翻单前做,比大货开机后临时改省事得多。
整个流程算下来,前期询盘1—3天,打样约7—14天,确认1—3天,大货通常15—25天,质检穿插在生产末段,物流另计。时间不是简单相加,有些工作可以并行,但采购最好按完整周期留余量。
真准备启动项目时,我建议先做一件很具体的事:把贴片尺寸、单片结构、每盒装量、包装方式和预计数量写成一页需求单,再发给工厂核MOQ、打样时间和排产窗口。需求单能签下来,这个项目才算真正开始。