退热贴贴牌加工要先把产品规格定下来,再做独立袋和彩盒,因为贴片尺寸、凝胶克重、背衬和装盒数量都会影响后面的包材设计与报价。下面把大家最常问的几个拆开讲。
建议先定贴片规格,再定包装。采购方至少要先确认贴片长宽、凝胶克重、背衬材料和单袋装量,这几个参数确定后,工厂才能进一步核算独立袋尺寸、彩盒尺寸和装箱方式。
如果先把彩盒全部设计好,后面又把贴片加宽或加长,很容易出现内袋放不下、盒型需要重新调整的问题。对于第一次开发冷却凝胶贴的品牌,包装设计可以先确定视觉方向,但正式尺寸最好等样品结构确认后再锁定。
不能只按凝胶厚度判断。凝胶克重增加以后,单片原料成本会上升,同时还要重新观察涂布均匀度、贴材承载情况以及批量生产时的克重稳定性。
采购询价时,建议把“尺寸+单片目标克重+背衬”放在一起比较。例如两家工厂都报同样尺寸,其中一家凝胶克重更高,另一家更低,单看每片报价就没有太大参考意义。退热贴贴牌加工真正需要确认的是样品规格能否稳定转成批量生产参数。
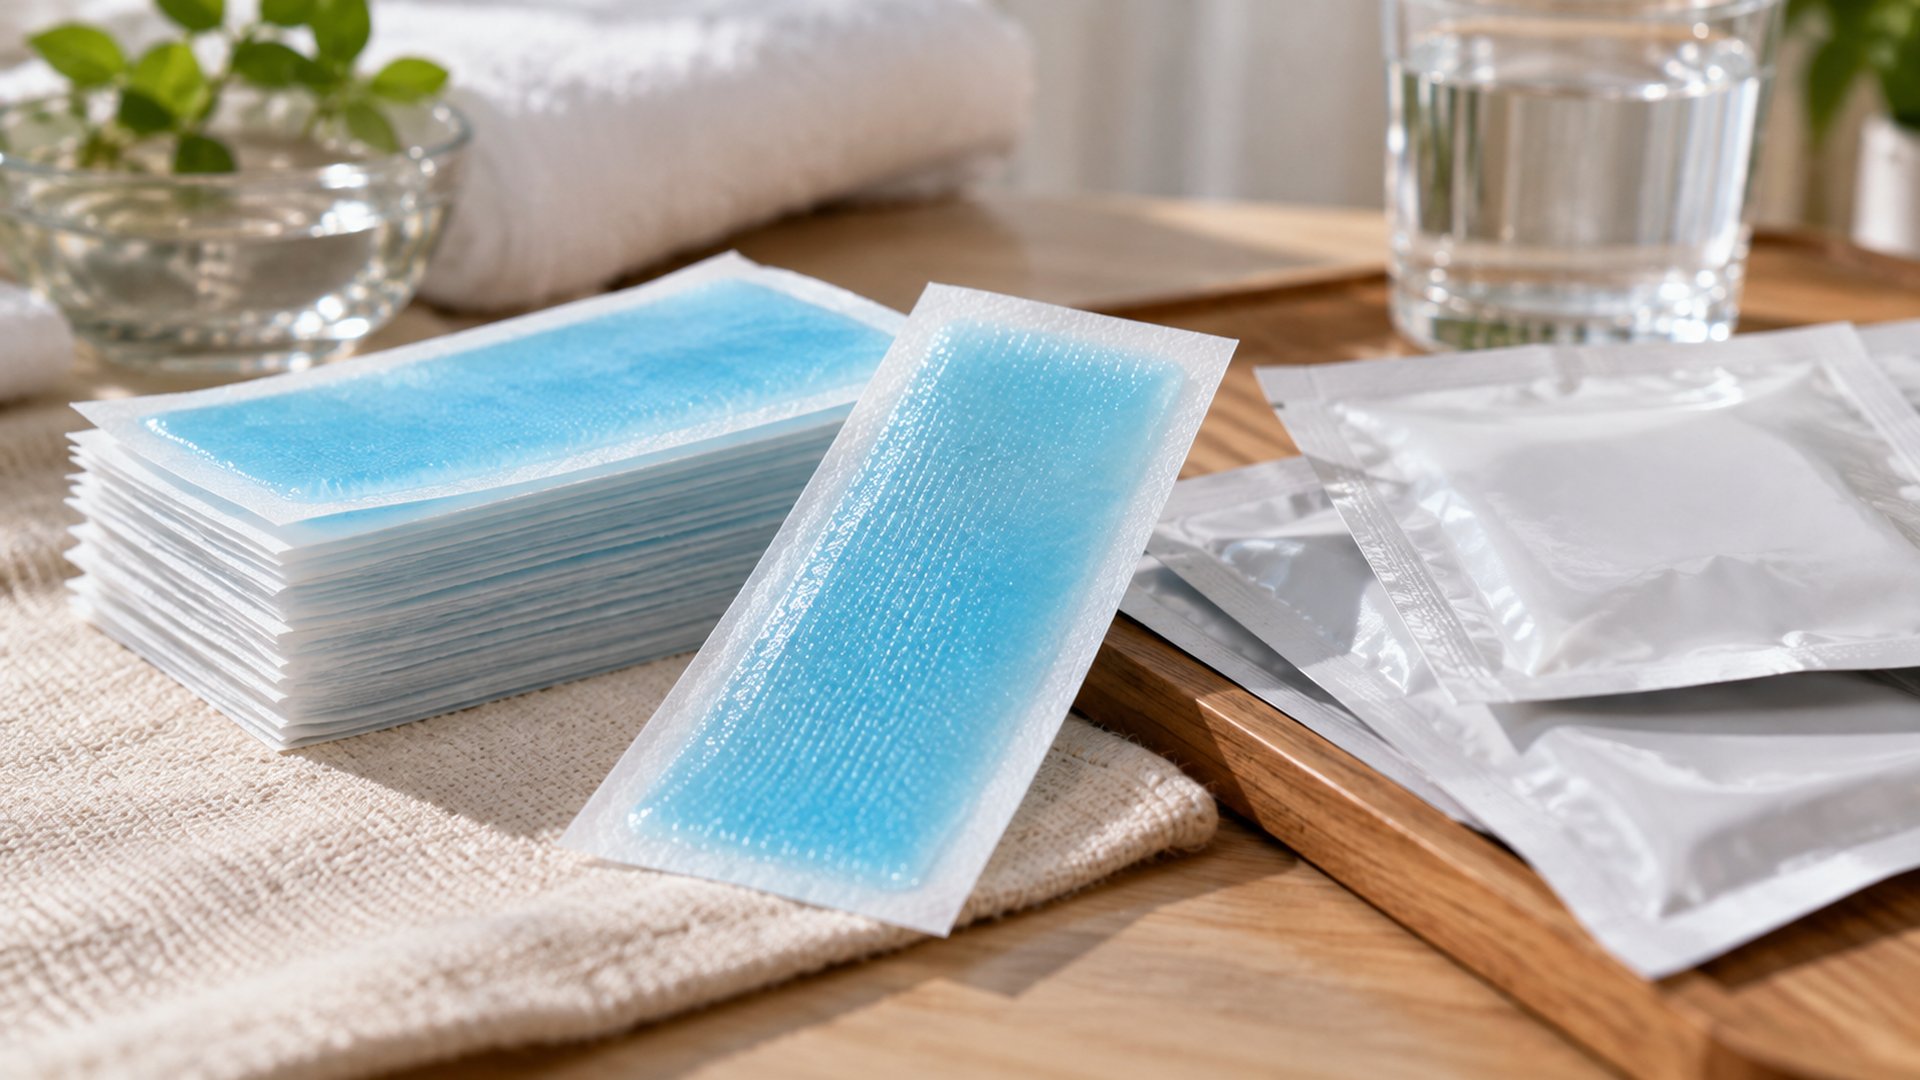
定制项目通常要考虑凝胶配制、涂布生产、包材印刷和设备换线,所以MOQ会高于直接采购现货。常规贴剂定制项目可以按3万片左右作为前期沟通量级,实际起订数量仍要根据贴片规格、独立袋和彩盒方案确认。
这里还要把“片数”换算成“盒数”。同样3万片,如果5片一盒,对应约6000盒;如果10片一盒,则约3000盒。产品数量相同,彩盒数量、装盒人工、外箱和仓储体积都会发生变化,所以确定MOQ时最好同步确定每盒装量。
常规定制项目建议给打样预留7—14天。时间主要用于确认凝胶状态、贴片尺寸、单片克重、背衬、离型材料以及独立包装适配,不建议为了提前几天拿样,把应该确认的参数直接跳过去。
收到样品后,采购方最好形成一份确认样标准,把尺寸、克重、材料和包装方式记录下来。后续量产应围绕确认样执行,否则第一次样品和正式大货没有统一参照,出现差异时很难判断问题来自哪个生产环节。
因为这三项并不是互相独立的。凝胶克重变化会影响贴片整体结构,背衬的克重和柔软度会影响成品手感,而贴片最终厚度和尺寸又决定独立袋需要预留多少空间。
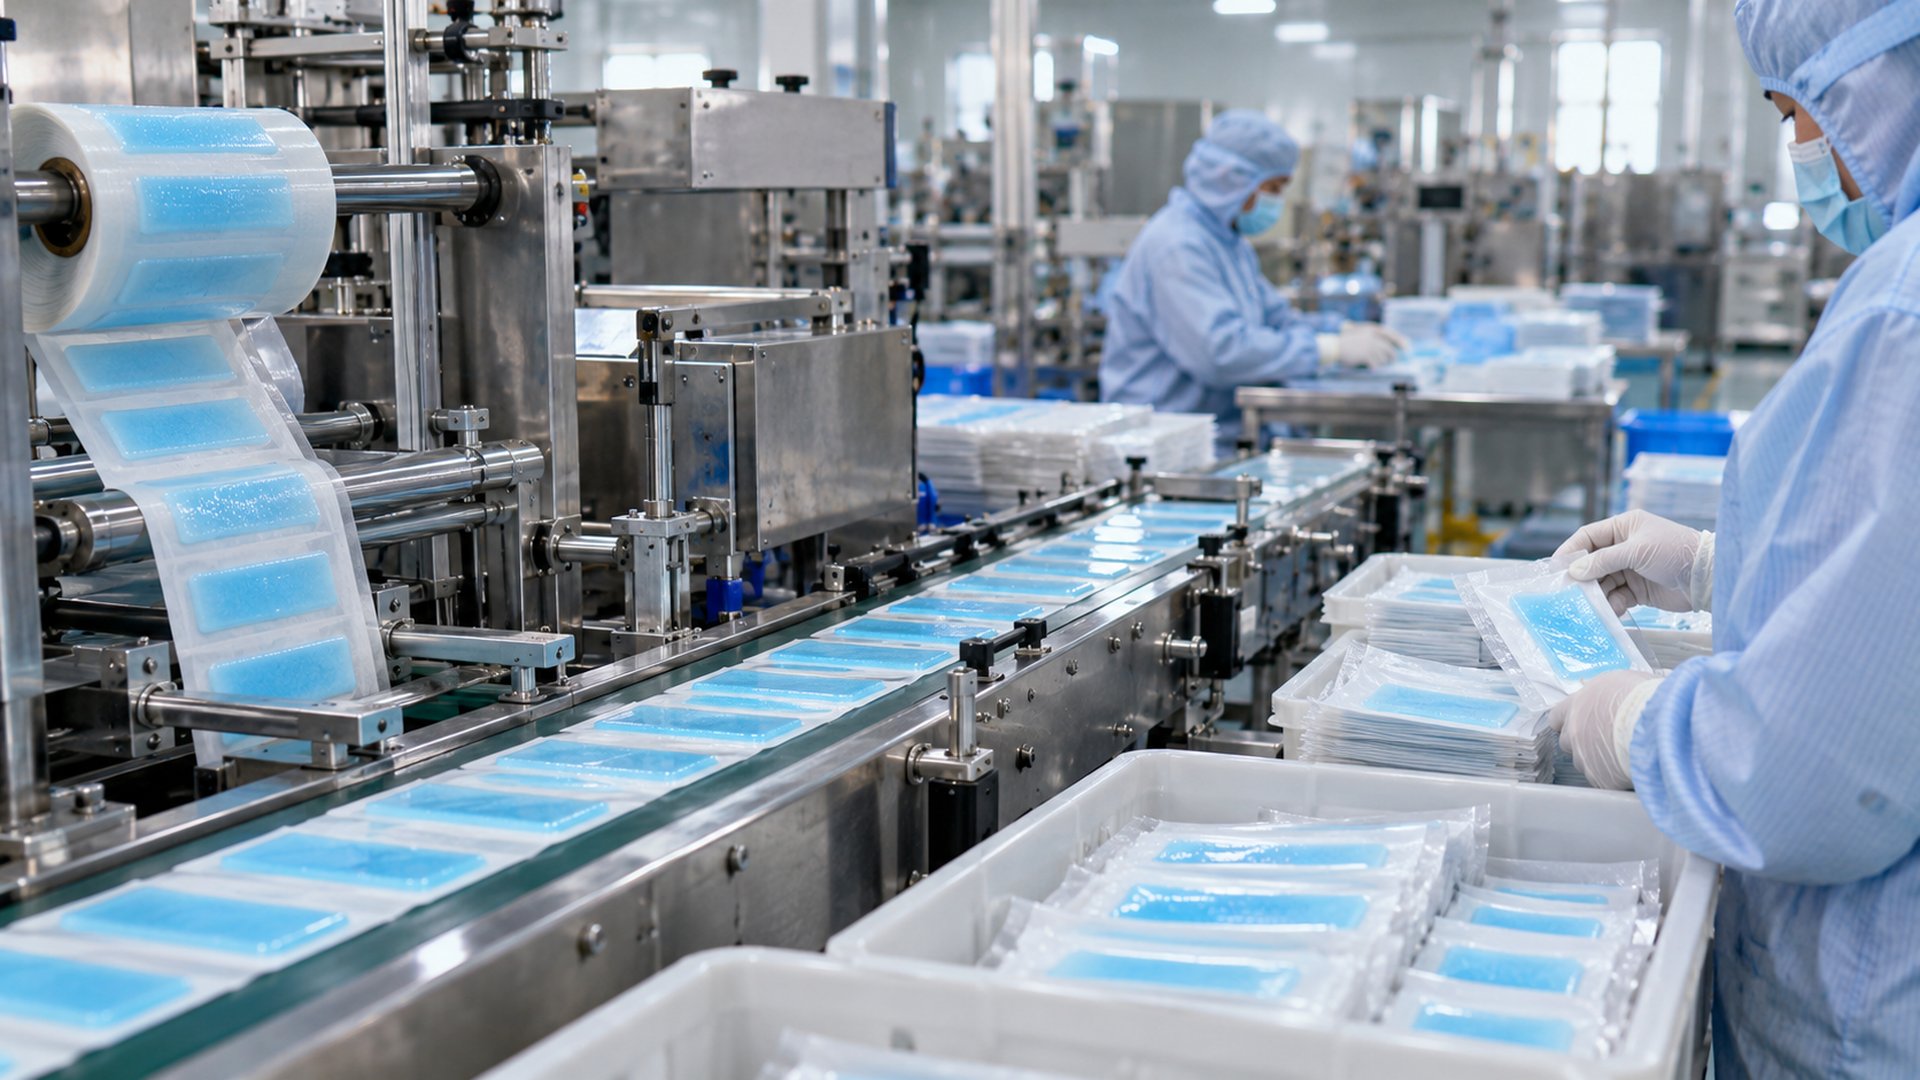
独立袋也不能只按“能装进去”设计。袋体过小可能影响装袋和封口,做得过大又会增加材料使用,并可能迫使彩盒尺寸同步增加。比较退热贴贴牌加工方案时,建议要求工厂把贴片、背衬、离型材料、独立袋和彩盒作为一套完整规格核算。
报价差异通常来自规格,而不只是工厂利润。贴片面积、凝胶单片克重、背衬材料、独立袋材质、印刷方式、每盒装量和订单数量,只要其中几项不同,最后的单片成本就可能出现差距。
采购比价时可以先做一张统一规格表,再让不同方案按同一条件核价。比如统一贴片尺寸、目标克重、背衬类型、单片独立包装和每盒装量,再比较单片价、包材价、交期和MOQ,这样得到的报价才具有可比性。
除了报价和样品,还要看工厂有没有稳定的批量生产能力、质量管理体系和批次记录能力。样品做几十片相对容易,正式订单进入连续涂布、分切、包装以后,对设备稳定性和过程管理的要求会明显提高。
如果项目后续准备长期补货,还应提前确认产能和旺季排期。采购方最终需要的不是一次做出合格样品,而是后续订单仍能按照确认规格持续交付。把规格、MOQ、打样、包装和排产这些问题在首批订单前核对清楚,后面的退热贴贴牌加工会省掉很多反复修改的时间。